Manutenzione industriale: come pianificarla per ridurre i fermi
Una guida pratica per impostare un piano di manutenzione industriale che riduca i fermi macchina, tra tecniche, scorte e ricambi disponibili.
- Pubblicato il
- 6 min di lettura
In questo articolo
La manutenzione industriale è una di quelle attività che si notano solo quando manca. Finché la linea gira, nessuno ci pensa; appena un cuscinetto cede o un riduttore si blocca, il reparto si ferma e ogni minuto costa. Chi lavora in un impianto continuo lo sa bene. Qui vediamo come impostare un piano di manutenzione che tenga sotto controllo i fermi, partendo dalle basi e arrivando a un metodo applicabile già dalla prossima settimana.
Che cos'è la manutenzione industriale e perché pesa sulla produzione
Con manutenzione industriale si intende l'insieme degli interventi che mantengono in efficienza macchinari, impianti e componenti, dalla verifica periodica alla sostituzione di un pezzo usurato. Detta così sembra semplice, ma nella pratica è una funzione che incrocia tecnica, organizzazione e acquisti. Un guasto non è mai un problema solo del reparto che lo vede: si ferma la linea, si fermano i turni, si accumulano ritardi sugli ordini e a volte si rovina un intero lotto di prodotto.
Nei settori a produzione continua, come alimentare e imbottigliamento, siderurgia o energia, il peso della manutenzione è ancora più evidente. Un impianto che lavora ventiquattro ore su ventiquattro non ha pause in cui recuperare un intervento rimandato. Per questo la domanda utile non è quanto costa manutenere, ma quanto costa non farlo.
Il fermo macchina è la misura più concreta di questo costo. Ogni volta che una macchina si arresta fuori programma, al tempo perso si sommano la ricerca del guasto, il riavvio e l'attesa del ricambio. Spesso quest'ultima è la voce più lunga, ed è proprio qui che la pianificazione fa la differenza.
Le tecniche di manutenzione industriale: correttiva, preventiva, predittiva
Le tecniche di manutenzione industriale si possono ricondurre a tre famiglie principali. Non si escludono a vicenda: in uno stabilimento reale convivono, e il lavoro del responsabile sta nel decidere quale usare per ogni componente, in base a quanto è critico per la produzione. Per una panoramica sulle forme che può assumere, vale la pena leggere le molteplici forme della manutenzione nell'industria.
Manutenzione correttiva
È quella che interviene dopo il guasto. Ha senso per componenti economici, facili da sostituire e senza impatto sulla linea, ma diventa rischiosa quando viene applicata agli organi critici. Un motore o un riduttore lasciati andare a rottura portano spesso con sé danni collaterali che costano più della riparazione.
Manutenzione preventiva
Si basa su interventi programmati a intervalli fissi, di solito in base alle ore di funzionamento, ai cicli o al calendario. Sostituire una guarnizione o un cuscinetto prima che ceda è il cuore di questo approccio. Il limite è che si rischia di cambiare pezzi ancora buoni, oppure di non accorgersi di un'usura che arriva prima del previsto.
Manutenzione predittiva
In questo caso si interviene in base alle condizioni reali del componente, misurate con vibrazioni, temperatura, analisi dell'olio o assorbimenti elettrici. È l'approccio più efficace contro i fermi, ma richiede strumenti, competenze e dati affidabili, quindi non è alla portata di ogni impianto da subito.
La tabella riassume le differenze principali tra le tre tecniche.
| Tecnica | Quando si interviene | Effetto sui fermi |
|---|---|---|
| Correttiva | Dopo il guasto | Fermi imprevisti e spesso lunghi |
| Preventiva | A intervalli programmati | Fermi ridotti, qualche sostituzione anticipata |
| Predittiva | In base allo stato reale | Fermi minori, serve un dato affidabile |
Per la maggior parte delle aziende la strada più sensata è combinarle: predittiva o preventiva sui componenti critici, correttiva su quelli dove il guasto costa poco.
Come impostare un piano di manutenzione che riduca i fermi
Un piano efficace parte da un inventario ragionato. Prima di scrivere un calendario serve sapere quali macchine fermano la produzione e quali no. Un buon punto di partenza è una lista dei componenti ordinata per criticità, con accanto la storia dei guasti degli ultimi due o tre anni. Spesso emerge che pochi organi, tipicamente cuscinetti, trasmissioni e tenute, sono responsabili della maggior parte dei fermi.
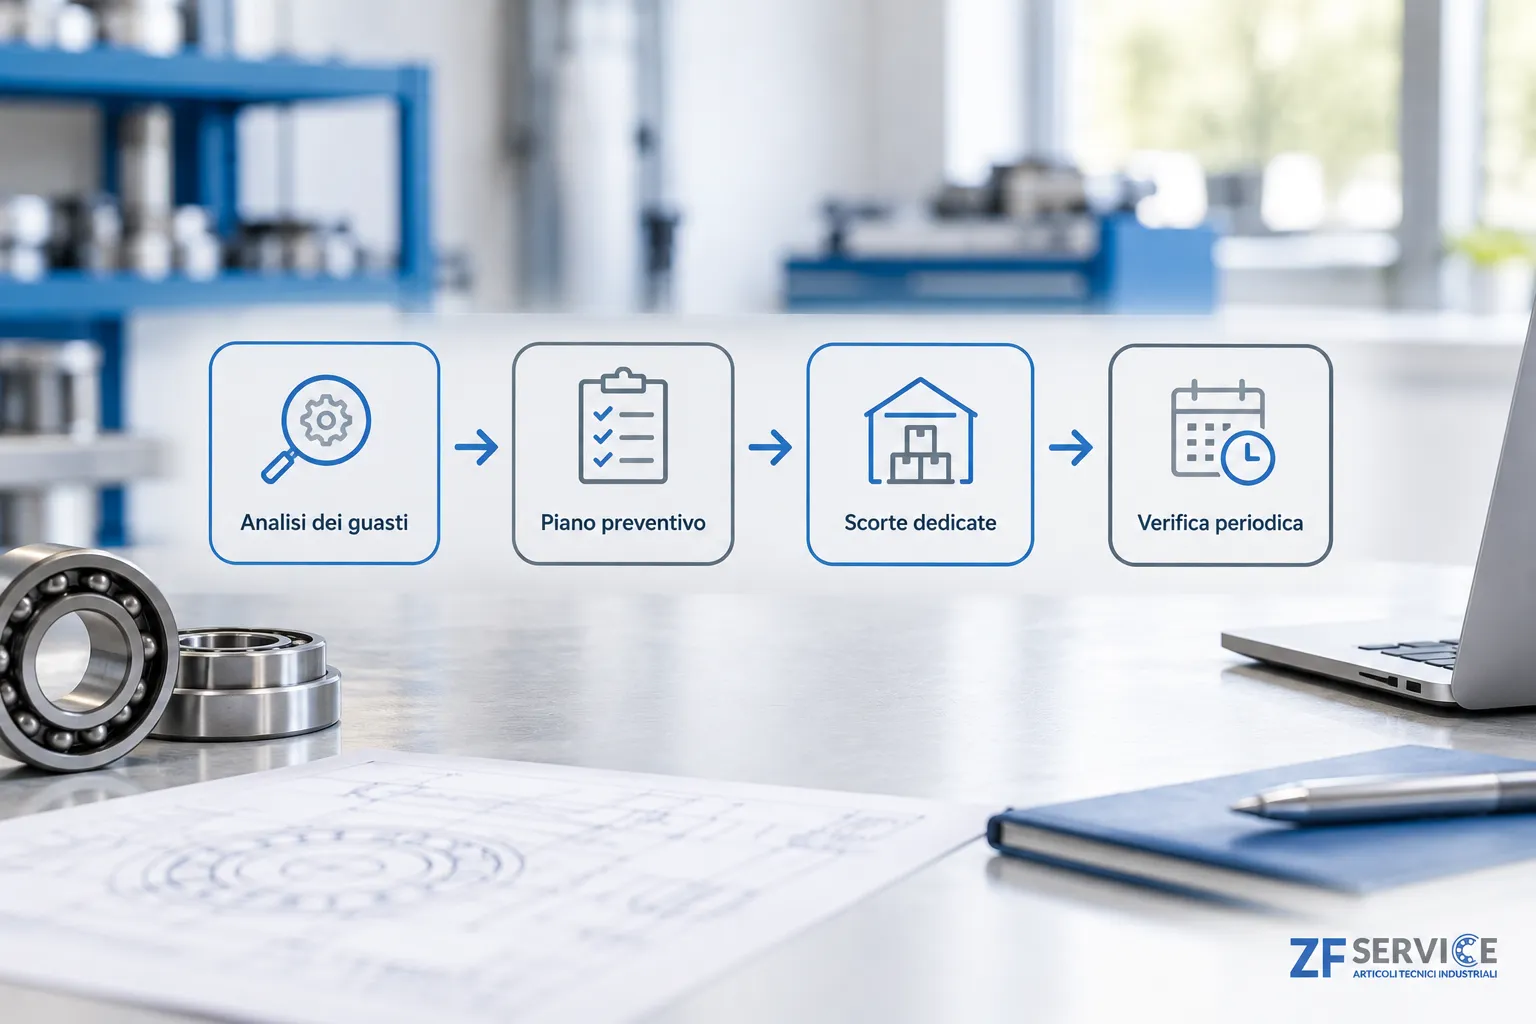
Il secondo passo è stabilire la frequenza degli interventi per ciascun componente, usando come riferimento le indicazioni del costruttore e l'esperienza di chi conduce l'impianto. Il manutentore che ascolta gli operatori raccoglie spesso segnali che non compaiono nei registri: un rumore diverso, una vibrazione nuova, una piccola perdita d'olio. Trascriverli nel piano è un modo semplice per anticipare il guasto.
Il terzo passo riguarda le risorse. Il piano va collegato alla disponibilità dei ricambi, alle ore di intervento e alla persona che dovrà eseguirli. Un intervento pianificato ma con un pezzo da ordinare, che richiede due settimane, non è davvero pianificato. È il punto in cui la manutenzione incontra l'approvvigionamento.
Infine conviene rivedere il piano con regolarità. Un calendario scritto una volta e mai aggiornato perde valore in pochi mesi, perché cambiano i carichi, i materiali lavorati e le condizioni di esercizio.
Gli errori ricorrenti che vediamo sul campo
Lavorando a fianco di aziende produttive, noi di ZF SERVICE notiamo alcuni errori che si ripetono con sorprendente regolarità. Il primo è trattare il ricambio come un acquisto d'emergenza: l'azienda scopre che il cuscinetto serve solo quando la macchina è già ferma, e da quel momento ogni giorno di attesa diventa fermo. Il secondo è considerare la manutenzione un costo da comprimere, tagliando le scorte e allungando gli intervalli, finché il risparmio si trasforma in guasto.
Chi si occupa di manutenzione meccanica industriale sa che il terzo errore è più sottile: affidarsi a un unico fornitore per tutto, senza un referente che conosca davvero l'impianto. Quando il guasto arriva di notte, serve qualcuno che capisca subito di quale componente si tratta, quale alternativa è compatibile e chi coordina l'intervento. È un'opinione maturata sul campo, ma la pensiamo così: la velocità di ripartenza dipende più dalla conoscenza del cliente che dal prezzo del singolo pezzo.
Scorte dedicate e fornitura programmata: il ruolo dell'approvvigionamento
Il collegamento tra piano e ricambi è dove il lavoro si gioca davvero. Con la fornitura programmata si analizzano insieme i consumi dei componenti, si definiscono quantità e tempi di consegna su base annuale e si tiene in magazzino il materiale già destinato a quel cliente. Così il ricambio non deve essere cercato nel momento peggiore.
Nella pratica significa che cuscinetti, cinghie, guarnizioni e riduttori critici restano disponibili senza bisogno di ordini straordinari. Il vantaggio non è solo la rapidità: si può pianificare anche l'intervento, perché si sa che cosa c'è, dove si trova e quando può arrivare. Per un'azienda con più linee, questa visibilità riduce l'imprevisto e libera tempo a chi lavora in manutenzione.
Un esempio aiuta a capire il meccanismo. Immaginiamo una linea di confezionamento con un riduttore che, nei registri degli ultimi anni, si è guastato più volte nei periodi di picco. Con un piano che include una scorta dedicata, il tecnico può sostituire il riduttore durante la fermata già prevista a fine turno, invece di attendere la consegna in piena produzione. Il fermo resta, ma diventa breve e prevedibile.
Ridurre i fermi con un partner che conosce il tuo impianto
Se nel tuo stabilimento i fermi sono diventati una voce ricorrente, il primo passo è raccontarci il problema. Analizziamo insieme consumi e componenti critici, definiamo le scorte dedicate e, quando serve, coordiniamo l'intervento di una figura specializzata per aiutarti a ripartire. Contattaci descrivendo il fabbisogno o il problema su ZF SERVICE: riprendiamo il discorso con te e costruiamo una risposta concreta sul tuo impianto.